 焊錫機



 返回
影響選擇性波峰焊焊接質(zhì)量的四個關(guān)鍵因素
2026-06-16 責任編輯:邁威
 427
選擇性波峰焊的焊接質(zhì)量受到多種因素影響。了解這些關(guān)鍵因素,有助于企業(yè)提升產(chǎn)品良品率。
一、溫度參數(shù)設(shè)置
焊接溫度是影響焊點質(zhì)量的首要因素。溫度過低會導(dǎo)致焊錫潤濕不良,出現(xiàn)虛焊;溫度過高則可能燙傷焊盤或損壞器件。通常情況下,選擇性波峰焊的焊接溫度應(yīng)控制在250℃至280℃之間,具體數(shù)值需根據(jù)焊錫絲規(guī)格和PCB板特性確定。
二、焊接時間控制
焊接時間同樣至關(guān)重要。時間過短,焊錫未能充分潤濕;時間過長,可能導(dǎo)致助焊劑揮發(fā)殆盡或焊點氧化。一般建議焊接時間控制在2至4秒。
三、助焊劑噴涂量
助焊劑的作用是去除焊盤和器件引腳表面的氧化層,促進焊錫潤濕。噴涂量不足會導(dǎo)致上錫不良,噴涂過多則會造成板面殘留。理想的噴涂量應(yīng)使焊點周邊有薄層助焊劑殘留,但無明顯流動。
四、噴嘴選型與維護
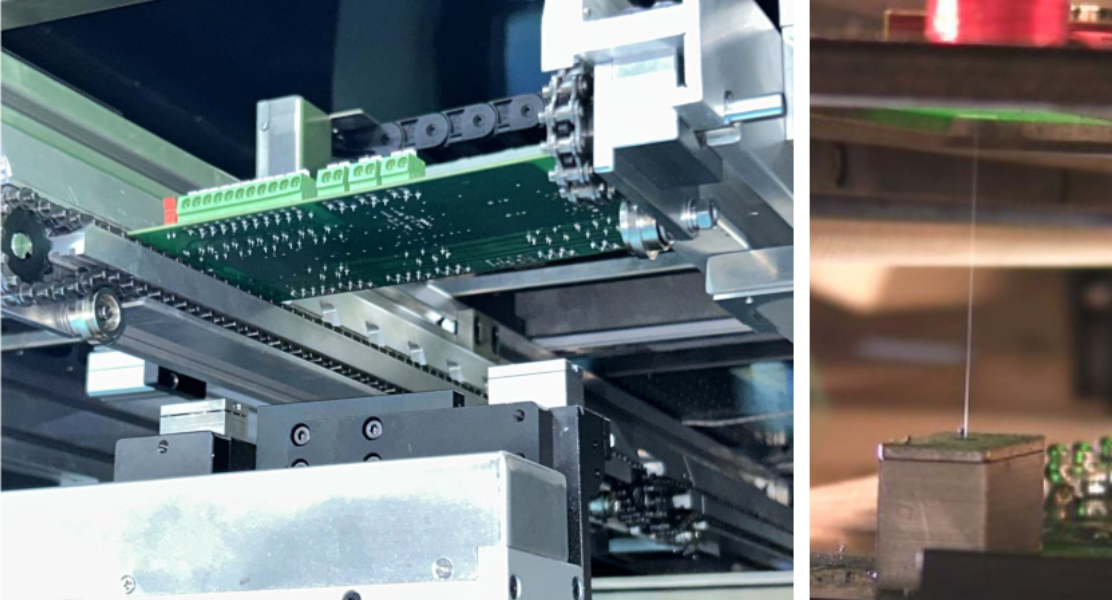
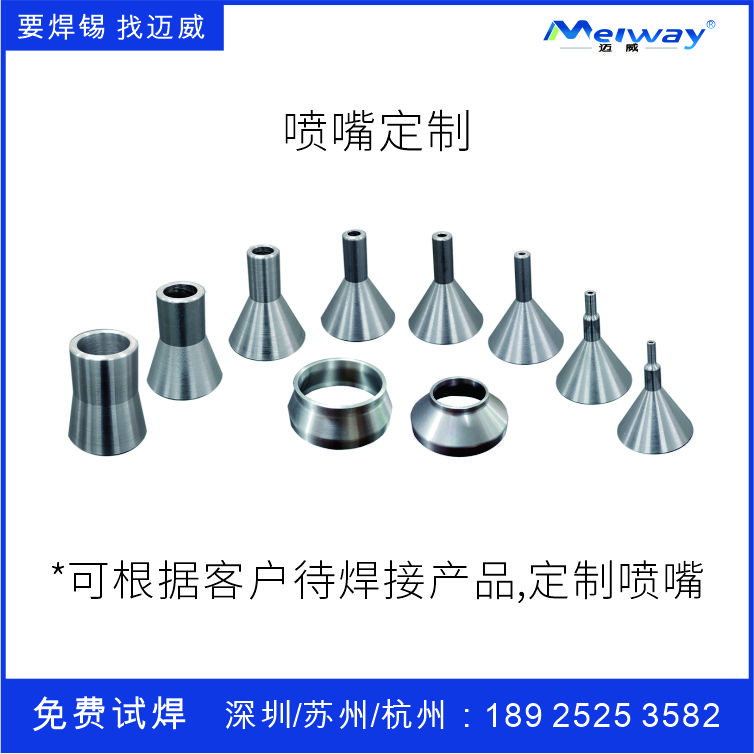
噴嘴口徑?jīng)Q定了焊點的焊接范圍。對于窄間距器件,需要選用小口徑噴嘴;對于大焊點,則需要更換大口徑噴嘴。此外,噴嘴使用一段時間后會產(chǎn)生氧化或堵塞,需定期清理。
熱門動態(tài)
-
選擇性波峰焊|雙爐臺異步上錫技術(shù)優(yōu)勢、原理與適用場景
2026-09-27
264 -
為什么儲能大廠都在用邁威選擇性波峰焊
2026-08-13
636 -
車規(guī)級PCBA焊接痛點難解?四大維度看懂邁威選擇性波峰焊在汽車電子焊錫解決方案中的核心價值
2026-08-10
672
相關(guān)文章
-
自動焊錫機使用環(huán)境,你了解嗎
2020-07-02
2758 -
邁威激光焊錫機的特點
2020-07-08
3146 -
一般什么情況下我們選擇用點焊的方式焊接?
2020-06-28
3196